
Face aux exigences croissantes des réglementations environnementales et aux impératifs de performance des systèmes hydrauliques, les industriels cherchent à renouveler leurs approches en matière de protection des tiges de piston. Le chromage traditionnel, longtemps incontournable, se voit aujourd’hui concurrencé par des solutions plus sûres, plus durables et tout aussi efficaces. Tour d’horizon des technologies disponibles pour protéger votre vérin hydraulique sans compromis.
En bref
- Le chromage dur traditionnel est progressivement délaissé en raison de la toxicité du chrome hexavalent pour la santé et l’environnement.
- Les technologies de dépôt par phase vapeur (PVD et CVD) constituent des alternatives durables et performantes pour protéger les tiges de vérins contre la corrosion et l’usure.
- Le procédé PVD utilise un mécanisme physique sous vide pour créer un revêtement dense, améliorant la dureté de surface et réduisant le coefficient de frottement.
- La technologie CVD permet d’obtenir un revêtement uniforme sur des géométries complexes, ce qui est idéal pour les composants comme les tubes creux ou les vérins télescopiques.
- La performance et la longévité des systèmes hydrauliques dépendent étroitement du respect des normes ISO et DIN pour l’assemblage des joints et la précision dimensionnelle des pièces.
- Des méthodes de réparation comme le feutrage ou le remplissage permettent de traiter les dommages localisés, en privilégiant des solutions sans chrome hexavalent pour restaurer l’état de surface des tiges.
Pourquoi remplacer le chromage traditionnel des vérins hydrauliques
Les impacts du chrome hexavalent sur la santé et l’environnement
Depuis des décennies, le chromage dur constituait la réponse standard pour protéger les tiges de vérins contre la corrosion et l’usure. Pourtant, ce procédé repose sur l’utilisation de chrome hexavalent, une substance reconnue comme particulièrement nocive pour la santé humaine et pour l’environnement. Les bains électrolytiques nécessaires à ce traitement génèrent des effluents dangereux, difficiles à traiter et soumis à des réglementations de plus en plus strictes. Les effets sur la santé des travailleurs exposés, notamment sur le système respiratoire, ont conduit les autorités européennes à encadrer sévèrement, voire à interdire progressivement, l’usage industriel de ces composés. Pour les entreprises qui gèrent un parc de vérins hydrauliques, la question n’est donc plus de savoir si l’on doit changer de technologie, mais plutôt laquelle privilégier.
Les risques de corrosion et d’usure prématurée sur les tiges
Au-delà des enjeux réglementaires, la protection de la tige de piston répond à une nécessité technique fondamentale. En milieu industriel, les tiges subissent des contraintes mécaniques répétées, une exposition à l’humidité, aux projections de particules abrasives et aux variations de température. Des dommages comme les rayures, la corrosion de surface et l’usure des joints sont fréquents et peuvent rapidement compromettre l’étanchéité du cylindre. Or, l’étanchéité est le facteur clé du bon fonctionnement d’un vérin hydraulique : une fuite d’huile, même minime, entraîne une perte de pression, une dégradation des performances et, à terme, une panne coûteuse. La rectitude de la tige et la précision de la rainure d’étanchéité jouent également un rôle essentiel dans l’uniformité de l’usure des joints d’étanchéité, dont l’usure inégale est l’une des causes les plus courantes de fuites prématurées.
Les technologies de dépôt par phase vapeur PVD et CVD
Le principe du traitement physique PVD pour augmenter la dureté
Parmi les alternatives les plus prometteuses au chromage traditionnel figurent les technologies de dépôt par phase vapeur. Le procédé PVD, acronyme de Physical Vapor Deposition, repose sur un mécanisme physique : dans une enceinte sous vide, le matériau de revêtement est vaporisé par bombardement ionique ou par arc électrique, puis se condense sur la surface de la tige en formant un film extrêmement mince et dense. Ce dépôt physique confère à la tige une dureté de surface nettement supérieure à celle obtenue par chromage électrolytique, tout en améliorant sa résistance à la corrosion et en réduisant le coefficient de frottement. L’absence de substances toxiques dans le procédé PVD en fait une solution particulièrement adaptée aux exigences actuelles en matière de santé et d’environnement. Les revêtements déposés, souvent à base de nitrure de titane ou de carbure de chrome, s’appliquent avec une grande précision dimensionnelle, ce qui est indispensable pour maintenir les tolérances requises par les normes ISO et DIN en vigueur dans la fabrication de cylindres hydrauliques.
L’application du procédé chimique CVD sur tube et tige creuse
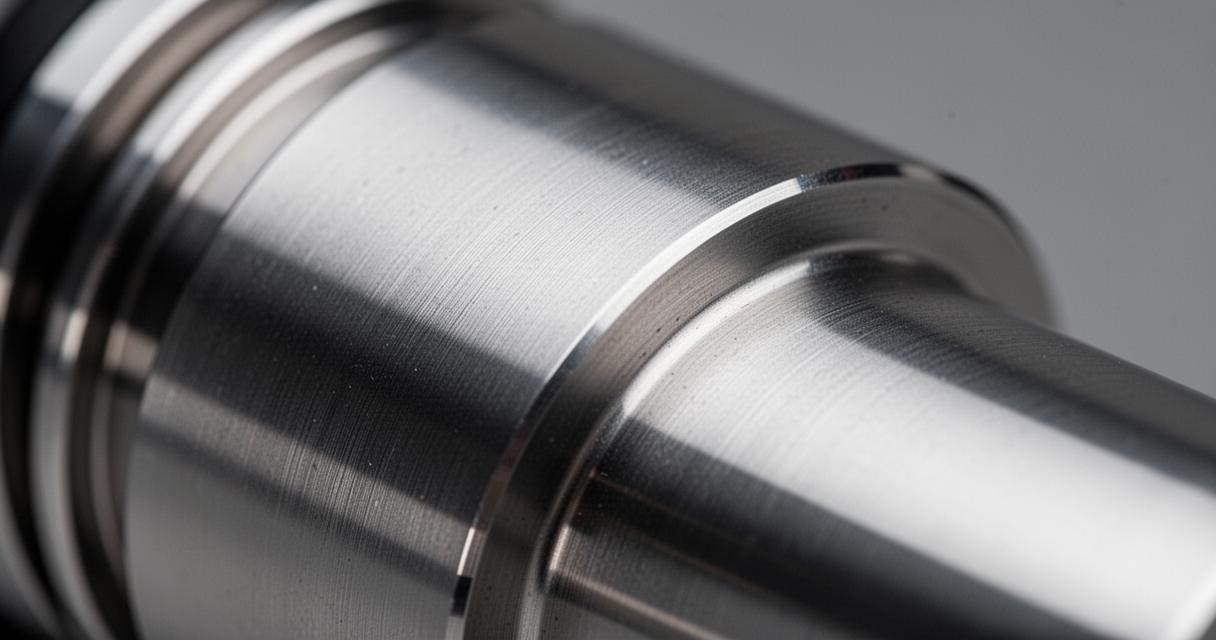
Le procédé CVD, ou Chemical Vapor Deposition, fonctionne selon un principe différent mais complémentaire. Ici, c’est une réaction chimique en phase vapeur qui permet de déposer un revêtement sur la surface à traiter. La tige ou le tube creux est exposé à des précurseurs gazeux qui, sous l’effet de la chaleur, réagissent et se décomposent pour former un revêtement uniforme et adhérent. Le dépôt chimique CVD offre l’avantage de recouvrir des géométries complexes avec une homogénéité remarquable, y compris sur les surfaces internes d’un tube ou d’une barre chromée creuse. Cette technologie est particulièrement adaptée aux vérins télescopiques et aux tiges de grand diamètre, pour lesquels l’uniformité du revêtement conditionne directement la durabilité de l’ensemble. Les revêtements CVD présentent également une excellente résistance à la corrosion et à l’usure, comparable ou supérieure à celle du chrome dur, sans recourir au chrome hexavalent.
Les alternatives mécaniques et traitements pour éviter les fuites d’huile
La protection des joints et du piston selon les normes ISO et DIN
La performance d’un vérin hydraulique dépend autant de la qualité du revêtement de la tige que de l’efficacité de son système d’étanchéité. Il existe plusieurs méthodes d’étanchéité courantes adaptées aux différents types de vérins. L’étanchéité de la tige de piston, assurée par des bagues biseautées, des joints d’huile ou des chemises de cylindre, protège l’interface entre la tige et le manchon de guidage. L’étanchéité du piston, quant à elle, fait appel à des joints toriques et des joints en Y, adaptés aux vérins hydrauliques courants. Pour les vérins soumis à de fortes pressions ou à de longues courses, l’étanchéité de face d’extrémité utilise des matériaux polymères tels que le caoutchouc ou le polyuréthane. Enfin, le joint du corps du cylindre, composé d’anneaux en Y ou en V, convient aux vérins à course courte. Le respect des normes ISO et DIN dans la fabrication et l’assemblage de ces éléments garantit la compatibilité des pièces et la pérennité de l’ensemble. La concentricité entre le piston et le cylindre, ainsi que la précision d’assemblage, sont des paramètres déterminants pour éviter l’usure inégale des joints et prévenir les fuites d’huile hydraulique.
Les méthodes de réparation pour décaper et rechromer sans risque
Lorsqu’une tige présente des rayures ou une corrosion localisée, deux approches mécaniques permettent d’intervenir sans remplacer la pièce. La méthode de feutrage consiste à nettoyer soigneusement la surface à l’aide d’un produit adapté, puis à appliquer une colle AB pour combler les défauts. La méthode de remplissage, plus adaptée aux dommages profonds, implique de percer des trous pour y insérer des boulons, puis de polir l’ensemble après installation. Dans tous les cas, il est recommandé de polir la tige avec du papier de verre métallographique à grain fin, trempé dans de l’huile hydraulique minérale, afin d’obtenir un état de surface optimal avant tout nouveau traitement. Pour décaper et rechromer sans exposer les opérateurs au chrome hexavalent, les procédés PVD et CVD offrent une alternative sérieuse, tout comme l’utilisation de matériaux composites nano polymères pour les réparations de surface. Des inspections régulières du système d’étanchéité, un entretien rigoureux et le choix de matériaux adaptés au niveau de pression et au type d’utilisation (qu’il s’agisse d’un vérin télescopique ou d’un cylindre standard) permettent de prolonger sensiblement la durée de vie de l’ensemble des composants hydrauliques.